製品開発の遅延の多くは、試作の段階ではなくその後に起きます — 「確認済み」のサンプルが、実は違うものを確認していたと判明するときです。量産前サンプル(PPS)は、その隙間を塞ぐために置かれた関門です。

押さえておきたい区別はこうです。試作サンプルが答えるのはこれは作れるか?、PPS が答えるのはこれが、この数量で、このラインで、この材料ロットで、実際に作られるものか?。この2つは別の問いで、前者の答えを後者の答えとして承認することが、高くつく不意打ちのほとんどの出発点です。
- 素材とその供給元を、ロット単位で確定
- 金具、引き手、付属品を実際の購入仕様どおりに
- 量産ラインで採用するパターンと縫製順序
- 色基準は文章ではなく承認見本で
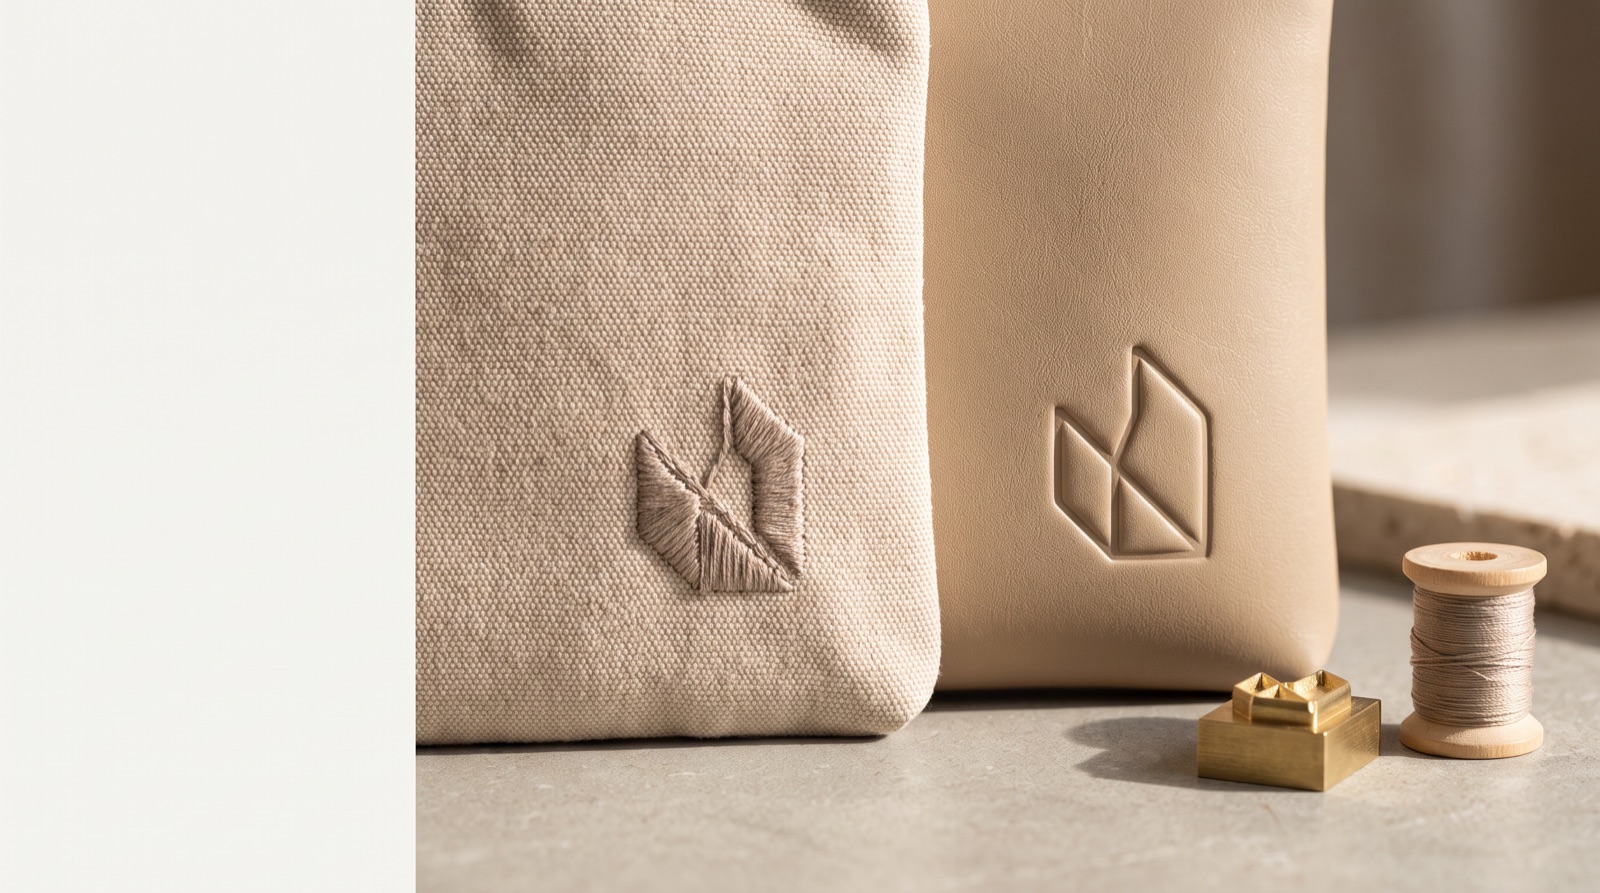
- ロゴの加工方法と位置
PPS はほかのサンプルのどこに位置するか#

バッグの案件では通常いくつかのサンプルが作られ、それらは互換ではありません。試作(プロト)が試すのは構想です — 比率、構造、そもそもこの形が成立するか。手元にある材料で作られることも多く、その仕事は形についての問いに答えることだからです。
営業サンプル(SMS)は「正しく見える」ために作られます — 撮影のため、商談のため、バイヤーへの提案のため。量産ラインではなくサンプル室が、より熟練した作業者が、どのラインも出さない速度で作ることがあります。
PPS は種類として異なります。量産材料で、量産ラインで、実際にその注文を作る人たちが、ロゴ加工を含むすべての工程を量産工法で行って作ります。それがこのサンプルの存在理由そのものであり、「見た目が正しければよい」サンプルより時間がかかる理由です。
量産開始後には通常、承認済み PPS に対する初品確認やライン内検査があり、出荷前には最終の抜取検査があります。これはまた別の規律で、AQL 検査計画の立て方で扱っています。
PPS が確定させるもの#
初期の開発サンプルと違い、PPS は量産を前提とした型で、量産で使う材料ロット・付属・工法を用いて作られます。いったん承認されれば、それがすべての量産品を測る基準になります — 当初の仕様書でも、最初のサンプルでもありません。
実務上これは、PPS と量産で異なるものはすべて、定義上「誰も確認していない変数」だという意味です。「サンプルだけ別のファスナーで」、別ロットから引いた裏地、量産工法ではなく手作業で貼ったロゴ — そのひとつひとつが、判断を静かに関門の外へ、量産そのものへと移します。そしてそこは、安く直せない唯一の場所です。
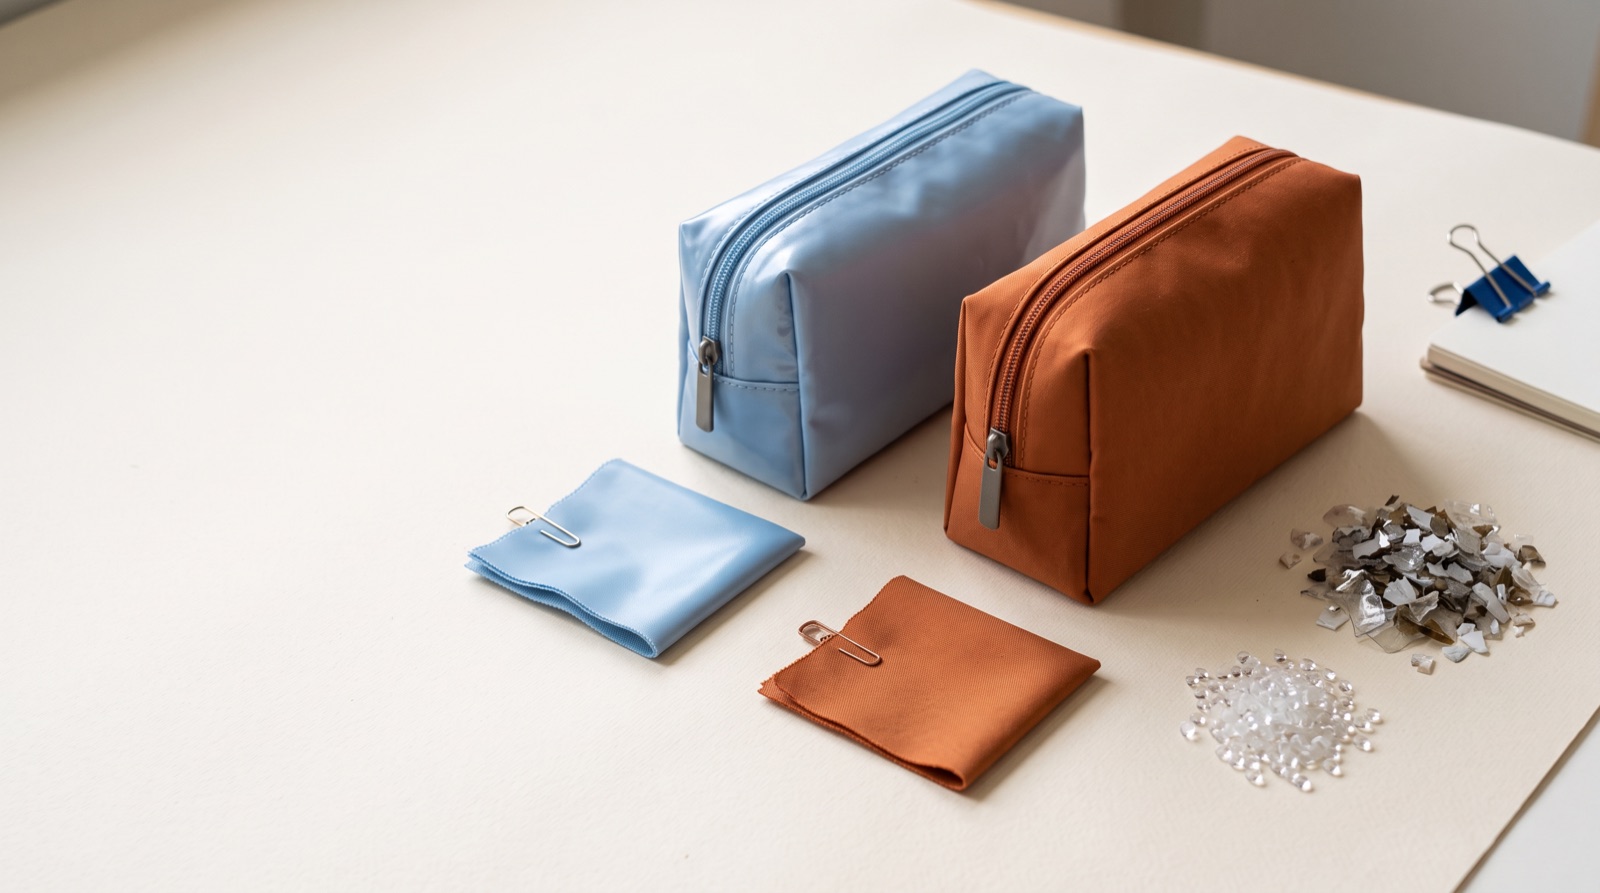
PPS が確定させるべき具体項目は、仕様に対する寸法と各項目の許容差、表地・裏地・芯地の実際の材料ロット、実際に購入するすべての付属、口頭の説明ではなく署名された色の標準、量産工法で施したロゴ加工、取扱表示・組成・原産国表示、そして出荷用の袋や箱を含む梱包方法です。
カバーしないもの#
PPS が確認するのは仕様と構造であり、それ単独で量産全体の一貫性を保証するものではありません。それは裁断・縫製・最終検査の各段階のライン内 QC が担います。PPS を唯一の品質関門として扱うのは、より制度化されていない取引から移ってきた案件に最もよく見られる穴です。
また、そこに入っていなかった部品については何も確認していません。承認後に配色を追加すれば、その配色は関門を通っていない。ファスナーの供給元が変われば、そのファスナーも通っていない。どちらもよくあることで、どちらも新しい PPS か、「信頼して受け入れる」という明示的な書面のいずれかが必要です。
市場側の要求も確認しません。適合文書、試験報告、表示義務は並走する別のトラックです — 米国・EU で必要になる適合文書をご覧ください。
正しい検査の仕方#
承認は時間をかける価値があります。重要なところは、たいてい写真映えするところではないからです。目を引いたものに反応するのではなく、決まった順序で製品を通して見てください。
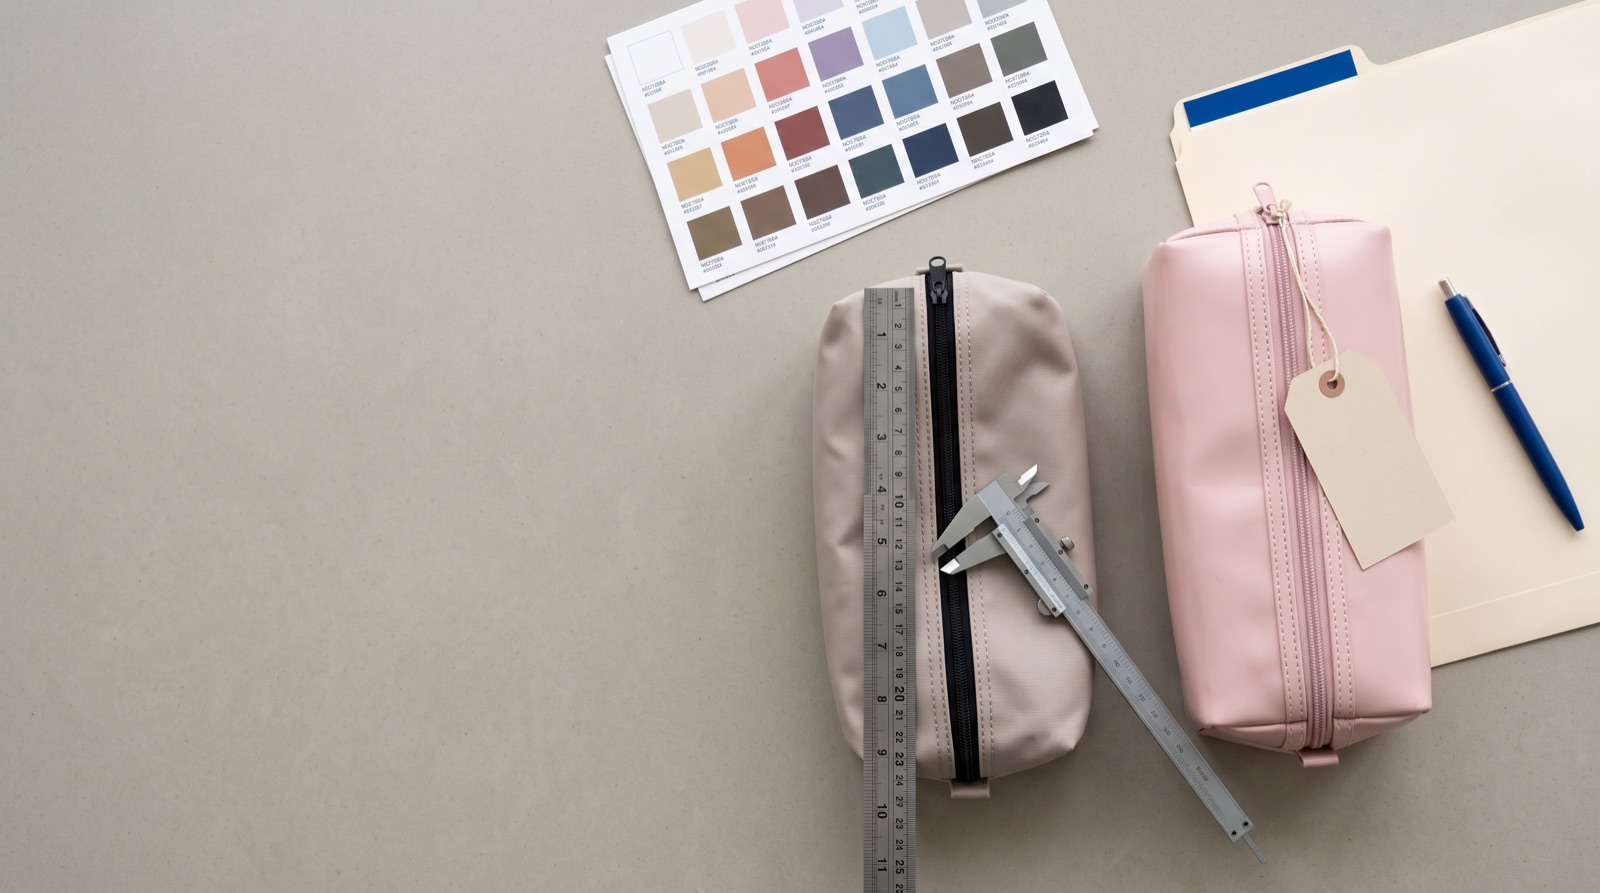
見る前に測る。仕様書のすべての寸法を測り、合否ではなく実測値を記録してください。マチが 4 mm 超過でも多くの許容差には収まります。ただし店頭什器に収まる必要がある製品なら、同じ 4 mm は収まりません。どちらの場合かを教えてくれるのは、記録した数字だけです。
荷重をかけて試す。空で平らなときだけでなく、中身が入った状態でファスナーは素直に走りますか。生地の厚みが重なる角で、縫い目はきちんと収まっていますか。机の上では大人しく、詰めると引っかかるサンプルは、試されていません。
基準点を確認する。ロゴの位置は固定点 — 縫い目、ファスナー端、底 — から測られていますか。それともサンプル上で目分量で合わせ、したがってロット内でずれることが確実ですか。この問いひとつで、初品差し戻しのかなりの割合を拾えます。
内側を見る。縫い代、刺繍の裏、裏地とファスナーテープの接合部の始末。サンプル室の作りと量産の作りの差は、まずここに出ます。
表示と梱包を確認する。取扱表示の内容と位置、原産国表示、バーコードとカートンの荷印。これらも承認の一部でありながら、承認の後回しにされがちな部分です。全体の順序は最初のサンプルが届いたら確認することにあります。
承認、差し戻し、そして避けるべきやり方#
誠実な結論は3つだけです。承認、指定した修正付きの承認、あるいは差し戻しと2回目の PPS 要求。4つめ — 条件付き承認で、修正内容はメールに書いてある — が厄介の元です。ラインが基準にするのは往復した文面ではなく実物のサンプルだからです。
新しいサンプルなしで修正を受け入れるなら、それを仕様に書き込み、双方で確認しなければなりません。「承認済み PPS + 書面の変更」が合わさって基準になるようにです。それに満たなければ、ラインは手元のサンプルどおりに作り、そのサンプルは間違っています。
条件付き承認 —「ファスナーの色は量産で直します」— は、案件が予算外の2周目を抱える典型的な経路です。サンプルをもう1点作るほうが、管理されていない変数をひとつ受け入れるより、ほぼ常に安く済みます。
署名し、確認用の控えを保管してください。承認した個体は封をし、日付と仕様の版数を記して双方が1点ずつ持ちます。後で検査員が測るのはその封印サンプルであり、それがない案件は記憶を頼りに議論することになります。
日程にとっての意味#
PPS 承認は関門で、以降のすべてはそこから逆算されます。サンプルが1週間承認されずに置かれれば、納期は1週間動きます — ラインは辛抱強く待っているのではなく、その間すでに別の仕事を入れています。
材料のリードタイムは通常 PPS の後ではなく前に走ります。量産材料で作る PPS には、その材料が入荷している必要があるからです。「これはどれくらいかかるか」の誠実な答えが生産日数だけより長くなるのはそのためです — オーダーバッグの納期をご覧ください。
発売日が固定されている場合に有効なのは、PPS のレビューを「荷物が届いたらやること」ではなく、承認者を指名した予定として押さえてしまうことです。関門の速度は、それを守る人の速度でしかありません。
追加発注にとってなぜ重要か#
署名された PPS と文書化された仕様書があってはじめて、ブランドは安心して追加発注ができます — 当社に対しても、必要なら別のメーカーに対しても。実際の納品物は「最初の見栄えのよいサンプル」ではなく、固定され再現可能な仕様です。
その仕様は、商業的にデザインを守るものでもあります。ある工場の承認済みサンプルとしてしか存在しない作りは、主張するのも移すのも難しい — 残りは工場と協業するときにデザインを守る方法で扱っています。
より制度化されていない取引から移ってきたバイヤーには、この段階は「本番前の遅延」に感じられます。より役に立つ捉え方は、ここが変更がまだ安い最後の地点だということです。ここを過ぎれば、あらゆる修正は手直しの費用か、納期の遅れか、出荷日が動かないために飲まされる妥協になります。