荷物が届き、誰かがデスクで開け、皆が「いい感じですね」と言い、そのままキャビネットへ。数週間後、同じメンバーが、誰も見ていなかったファスナーの引き手について議論している。初回サンプルは、案件全体の中で問題を最も安く見つけられる瞬間であり、同時に最も無駄にされやすい瞬間でもあります。
開発サンプルは完成品ではありません。お送りいただいた仕様書に対する物理的な回答であり、作った側が一部を意図と違うように読んでいる可能性もあります。この段階での仕事は、出来映えを愛でることではなく、仕様を現実に突き合わせて検証すること、そして両者がずれている箇所を書き出すことです。
手に取る前に、仕様書、承認済みの材料、前回のコメントをサンプルの横に並べてください。記憶だけで確認することが、色のぶれや黙った材料変更が量産まで生き残る原因になります。
感想より先に、まず測る#
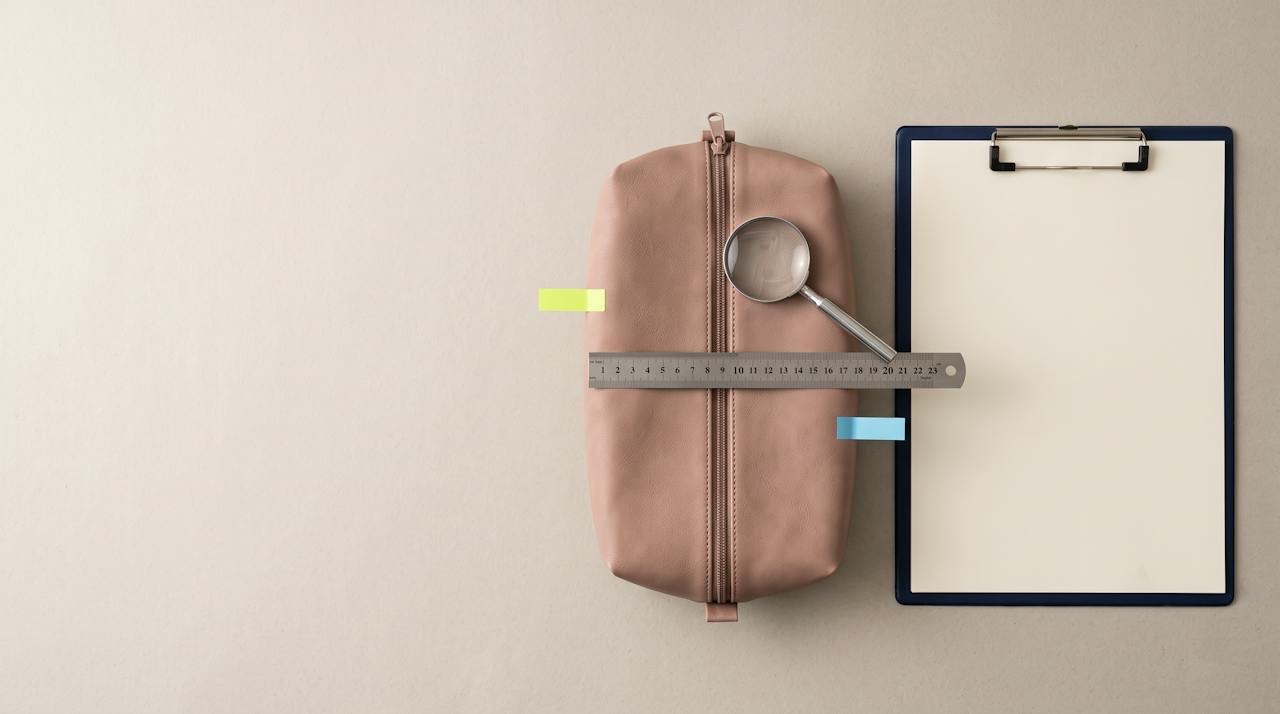
最初に寸法です。一度手に取って気に入ってしまうと、公差を外れた寸法を無意識に許してしまいます。中身を入れず平置きにし、硬い台の上で仕様書の計測箇所を、仕様書が指定する方法で測ってください。幅、高さ、マチまたは底幅、ファスナー開口、ストラップ長と落ち寸です。
合否ではなく、実測値を仕様値の隣に記録します。底幅 21.5cm/仕様 22cm は工場が動ける情報ですが、小さすぎる は違います。公差が決まっていなければ、この場で取り決めて文書に残してください。寸法のずれには必ず原因があります。裏地を表地のパターンで裁った、縫い代の取り方が違う、クッション材が幅を食っている——その原因が、直すべきはパターンか縫製ラインかを教えてくれます。
縫製、縫い目、そして内側#
サンプルを裏返してください。化粧ポーチや旅行用オーガナイザーの本当の品質は、お客様が一か月使って初めて気づく場所に隠れています。角だけでなく縫い目全体で針目が揃っているか、ストラップ付け根やファスナー端などの応力部にカンヌキがあるか、ほつれる裁ち端に始末がされているかを見ます。
裏地が表地を引きつって形を崩していないか、芯材やクッション材が縫い目に噛み込まれて動かないかを確認します。持ち手やDカンは意図的に引いてみてください。壊すためではなく、指示した補強が実在するかの確認です。カンヌキ漏れの多くは図面が明確でなかったことが原因で、工場のミスではなく仕様書の修正事項です。
ファスナー、スライダー、金具#
すべてのファスナーを、空の状態と軽く中身を入れた状態で、最低十回は全開全閉してください。角での引っかかり、務歯を飛ぶスライダー、回りの渋い引き手を手で感じ取ります。スライダーに刻印されたブランドとサイズが承認済みの副資材と一致しているかも確認します。
ファスナーの性能は好みではなく測定可能な項目です。ASTM D2061(ファスナーの強度試験方法)は、スライダーロックや上下止めの保持力、引き手の引き抜き抵抗、務歯とチェーンの強度などを規定しています。手感ではなく試験数値が必要な案件では、仕様書でこの規格を指定してください。金属部品は、バフ掛けが省かれやすい裏面と内縁のめっきを確認します。
色は標準光源下で判定する#
オフィスの照明、スマートフォンの画面、午後の窓辺では、それぞれ違う答えが出ます。色の承認はライトボックスで、双方が合意した光源の下で行うべきで、観察条件自体も規格化されています。ISO 3664 は、厳密な比較と実務的な評価それぞれの観察条件を照度を含めて規定しています。条件等色を見つけるため、第二の光源でも必ず確認してください。
差は試験室と同じやり方で等級付けします。ISO 105-A02 は変退色判定用のグレースケールを定めており、ちょっと違う ではなく 4級 と書けるようになります。表地、裏地、テープ、ファスナーテープ、糸は染まり方が異なるため、部材ごとに個別に評価してください。ひとつの色を複数素材に展開する場合は、どの素材を基準にするかを明示しないと、揃った一組ではなく「惜しい色」が五つ届くことになります。
プリント、刺繍、ロゴ位置#
加工位置は目分量ではなく実測します。底の縫い目からの距離と中心線からの距離を、データと同じ単位で測ってください。小さなポーチでロゴが5ミリ高いだけで、理由を言葉にできない人にも違和感として伝わります。
位置だけでなく工法も確認します。プリントは、下地色に対する隠蔽性、パネルを曲げたときの割れ、細いセリフのエッジの切れを見ます。その選択についてはノベルティ案件のプリント工法の選び方をご覧ください。刺繍は色間の見当、ぱっかりとしたつれ、裏当ての露出を確認します。刺繍と型押しの使い分けでは、それぞれが得意な場面を整理しています。最後に乾いた布、続いて湿らせた布で加工部をこすり、色移りがあればそれは所見です。
におい、清潔さ、梱包の状態#
ポーチを開けて内部のにおいを嗅いでください。強い溶剤臭やゴム臭は、接着剤、乾燥不十分なコーティング、あるいは温かいまま梱包したことを示すことが多いです。密封したポリ袋の中で、船の上で勝手に消えることはありません。あわせて、チャコ跡、糸くず、ポケット内や裏地裏の裁断くずも確認します。折れ針は外観の指摘ではなく安全上の事項として扱ってください。
梱包もひとつの納品物として検査します。たたみ方、薄紙、ポリ袋の警告表示、下げ札の位置、外装のケースマークは、いずれも小売の受入拒否の原因になり、物流センターで直すより開発段階で直すほうがはるかに安く済みます。
工場が動けるコメントを書く#
品質が良くない と書かれたシートは、サンプル一巡分のコストになります。使えるコメントは四つの要素で構成されます。どこか(部材と位置)、何が(実測または観察した事実)、なぜ問題か、そして判断——承認、修正のうえ承認、作り直しです。各項目に番号を振り、定規を画面に入れて撮影し、実物サンプルの再送が必要な項目と写真確認で足りる項目を明示してください。
ここでの合意はそのまま引き継ぎます。量産前サンプルは量産材料を量産設備で仕立てたもので、まさにこれらの合意点を確認するために存在します。量産前サンプルが実際に確認していることをご覧ください。数値で書かれた所見は、検品担当者が使う不良の定義にもなりますので、そのままAQL検査計画の設定に持ち込んでください。抜取り自体は、合格品質限界で索引された国際的な方式である ISO 2859-1 に従います。
問われることを歓迎する開発パートナーと組む#
良いサンプルレビューは、少しだけ対立的です。ご自身の意図と工場側の読み取りがずれた箇所を探しにいく作業だからです。開発パートナーに問うべきなのは、サンプルを作れるかどうかではなく、こちらのコメントをどう記録し、どうクローズするかです。
ROOTSMENは1981年から台北を拠点に、化粧ポーチOEM、ポーチ、旅行用オーガナイザー、ノベルティおよびライセンス商品の開発を手がけ、1993年からは広東省の自社工場で生産しています。FAMA(ディズニー)、ISO 9001、SMETA、GMP、BSCIを取得しています。初回サンプルをご準備中でしたら、OEM/ODMパートナーの選び方に、裁断前に決めておくべき事項をまとめています。個別の案件については開発チームまでお問い合わせください。
| 確認項目 | 確認方法 | 使えないコメント | 工場が動けるコメント |
|---|---|---|---|
| 寸法 | 中身を入れず平置きにし、仕様書の計測箇所を指定の方法で測る | 小さすぎるように見える | 底幅が実測21.5cm、仕様22cm。パターンを修正し、次のサンプルで確認 |
| 縫製と縫い目 | 裏返して針目、応力部のカンヌキ、裁ち端の始末を確認 | 縫製が雑 | 左側ストラップ付け根にカンヌキなし。仕様書4ページのとおり追加 |
| ファスナーと金具 | 空と軽い中身入りで各ファスナーを十回開閉し、スライダーの刻印を確認 | ファスナーの感触が悪い | 中身を入れると底の両角でスライダーが引っかかる。角のR部のテープのゆとりを確認 |
| 色 | 合意した光源のライトボックスで判定し、第二光源で条件等色を確認 | 色が違う | 裏地がグレースケールで標準に対し3-4級。ラボディップを再提出、表地は承認 |
| 加工 | 底の縫い目と中心線から位置を実測し、屈曲と摩擦を試す | ロゴが高く見える | ロゴ中心が指定位置より5mm上。位置を修正し写真で確認 |
| においと清潔さ | 内部のにおいを確認し、ポケット内と裏地裏の異物を点検 | 変なにおいがする | 底パネルの接着部に強い溶剤臭。梱包前の乾燥時間を確認 |
| 梱包 | 到着状態を撮影し、たたみ方、ポリ袋表示、下げ札位置、ケースマークを確認 | 梱包を改善してほしい | ポリ袋に警告表示なし。小売要件どおり追加、写真承認で可 |