La mayoría de los retrasos en desarrollo de producto no ocurren en el muestreo, sino después: cuando resulta que una muestra «confirmada» confirmó las cosas equivocadas. La muestra de preproducción, o PPS, es el punto de control construido para cerrar ese hueco.

La distinción que conviene retener es esta: un prototipo responde a ¿se puede fabricar esto? Una PPS responde a ¿es esto exactamente lo que se va a fabricar — en volumen, en esta línea, con este lote de material? Son preguntas distintas, y aprobar la primera como si respondiera a la segunda es donde empiezan casi todas las sorpresas caras.
- Materiales y su proveedor, confirmados lote a lote
- Herrajes, tiradores y avíos tal como se comprarán
- Patrón y secuencia de construcción que seguirá la línea de producción
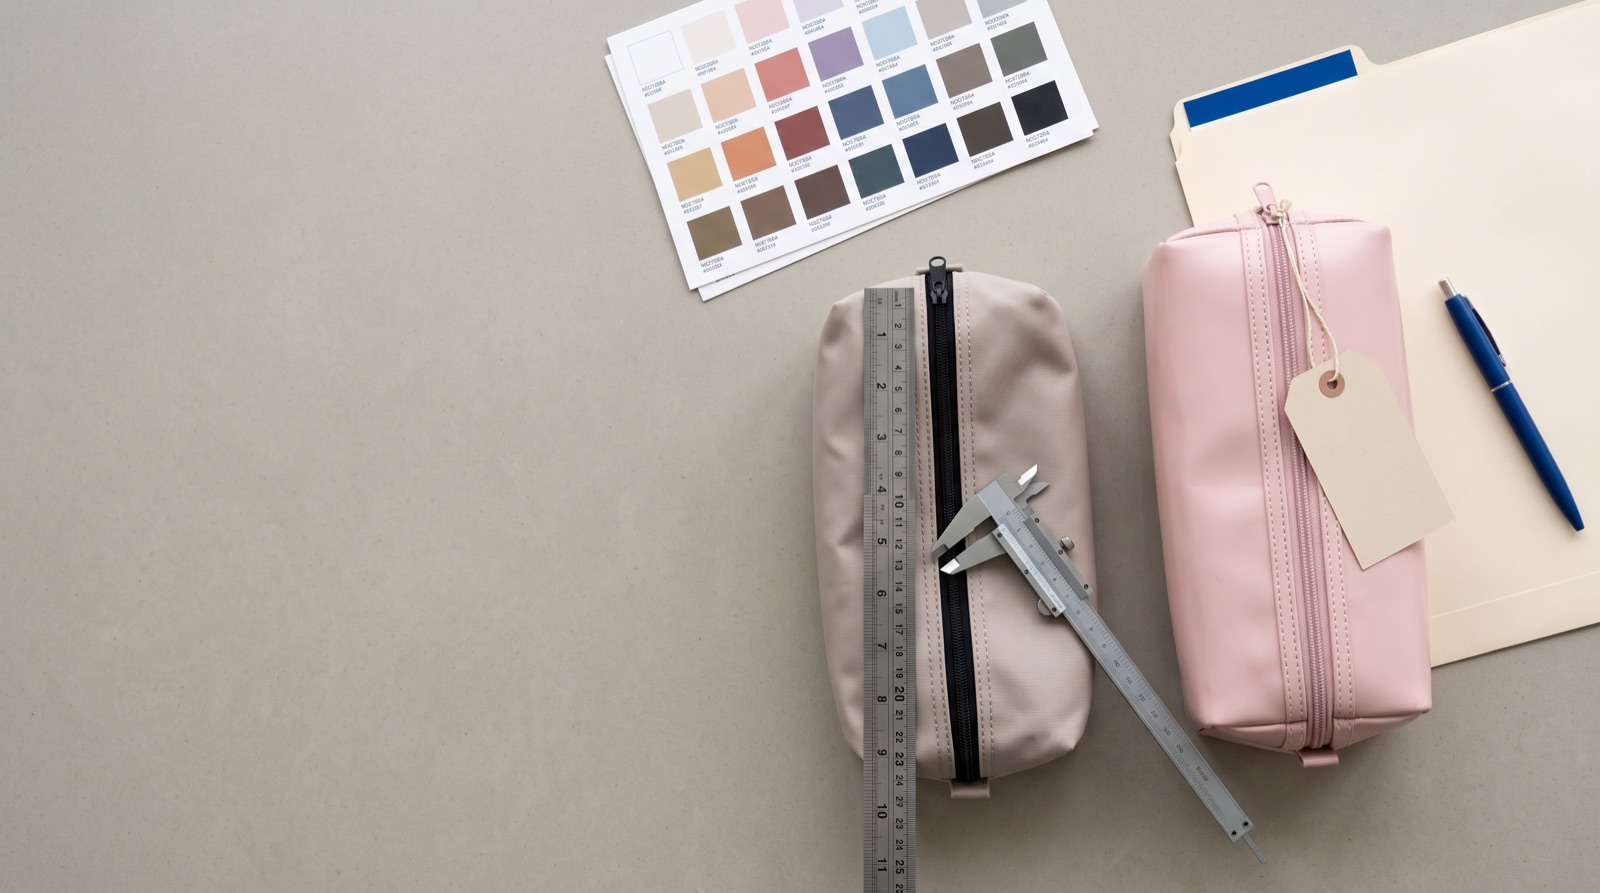
- Estándares de color, firmados en lugar de descritos
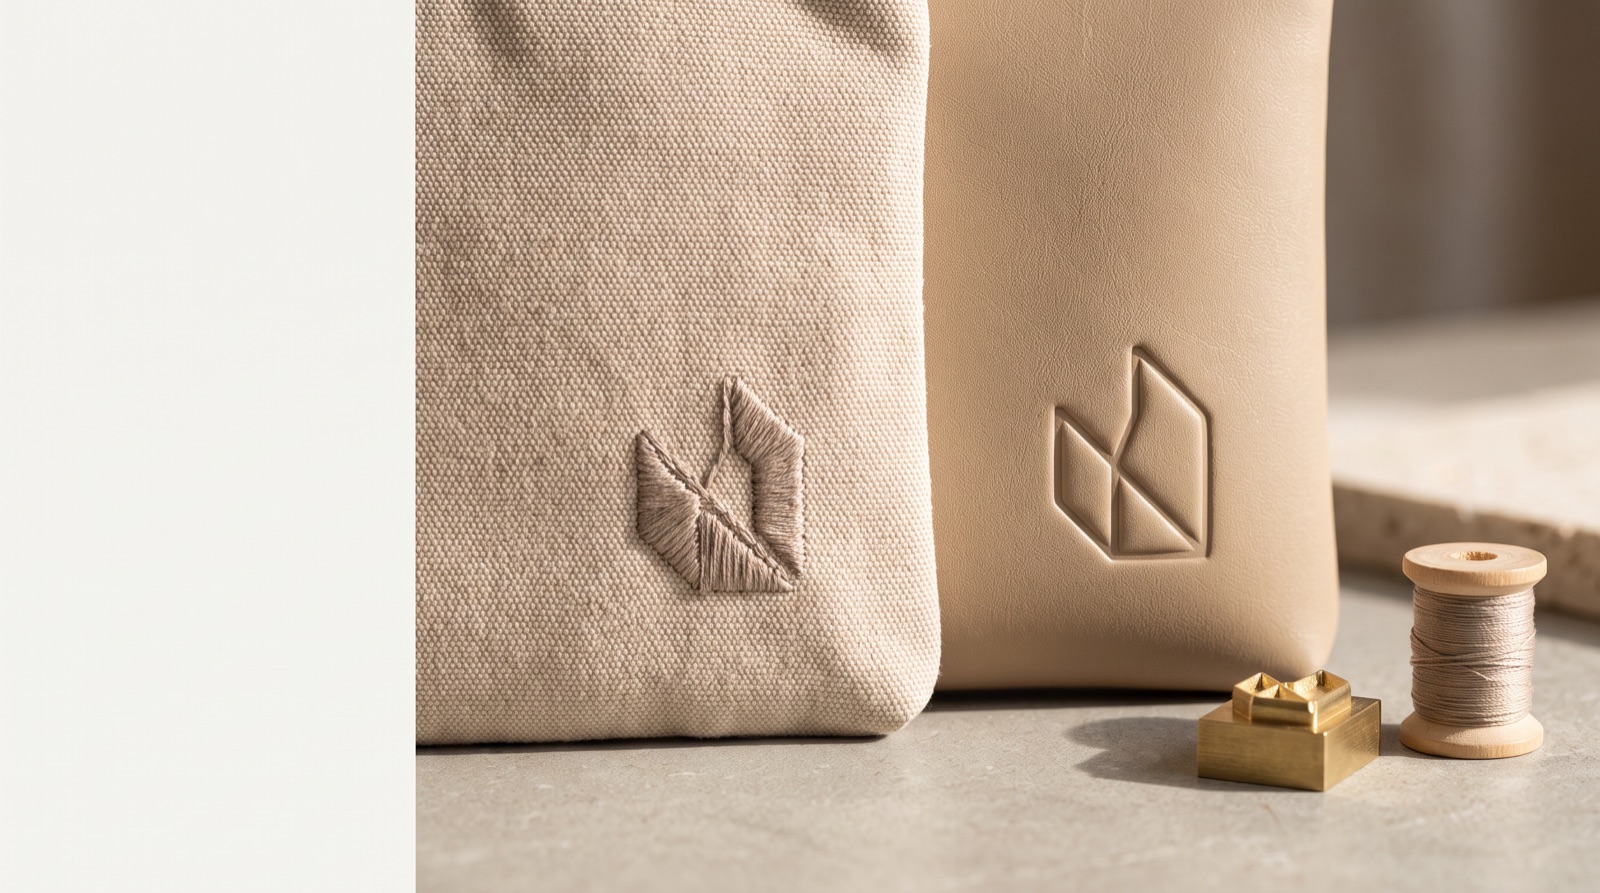
- Método de aplicación del logotipo y su ubicación
Dónde encaja la PPS entre las demás muestras#

Un programa de bolsas produce normalmente varias muestras, y no son intercambiables. Un prototipo o muestra de desarrollo pone a prueba la idea: proporciones, construcción, si la forma funciona siquiera. Se fabrica con frecuencia con los materiales que haya a mano, porque su trabajo es responder a una pregunta sobre la forma.
Una muestra comercial (SMS) se hace para que se vea bien — para fotografía, para una reunión de ventas, para una presentación a un comprador. Puede hacerla un taller de muestras y no una línea de producción, un operario más experimentado, y a un ritmo al que no trabaja ninguna línea.
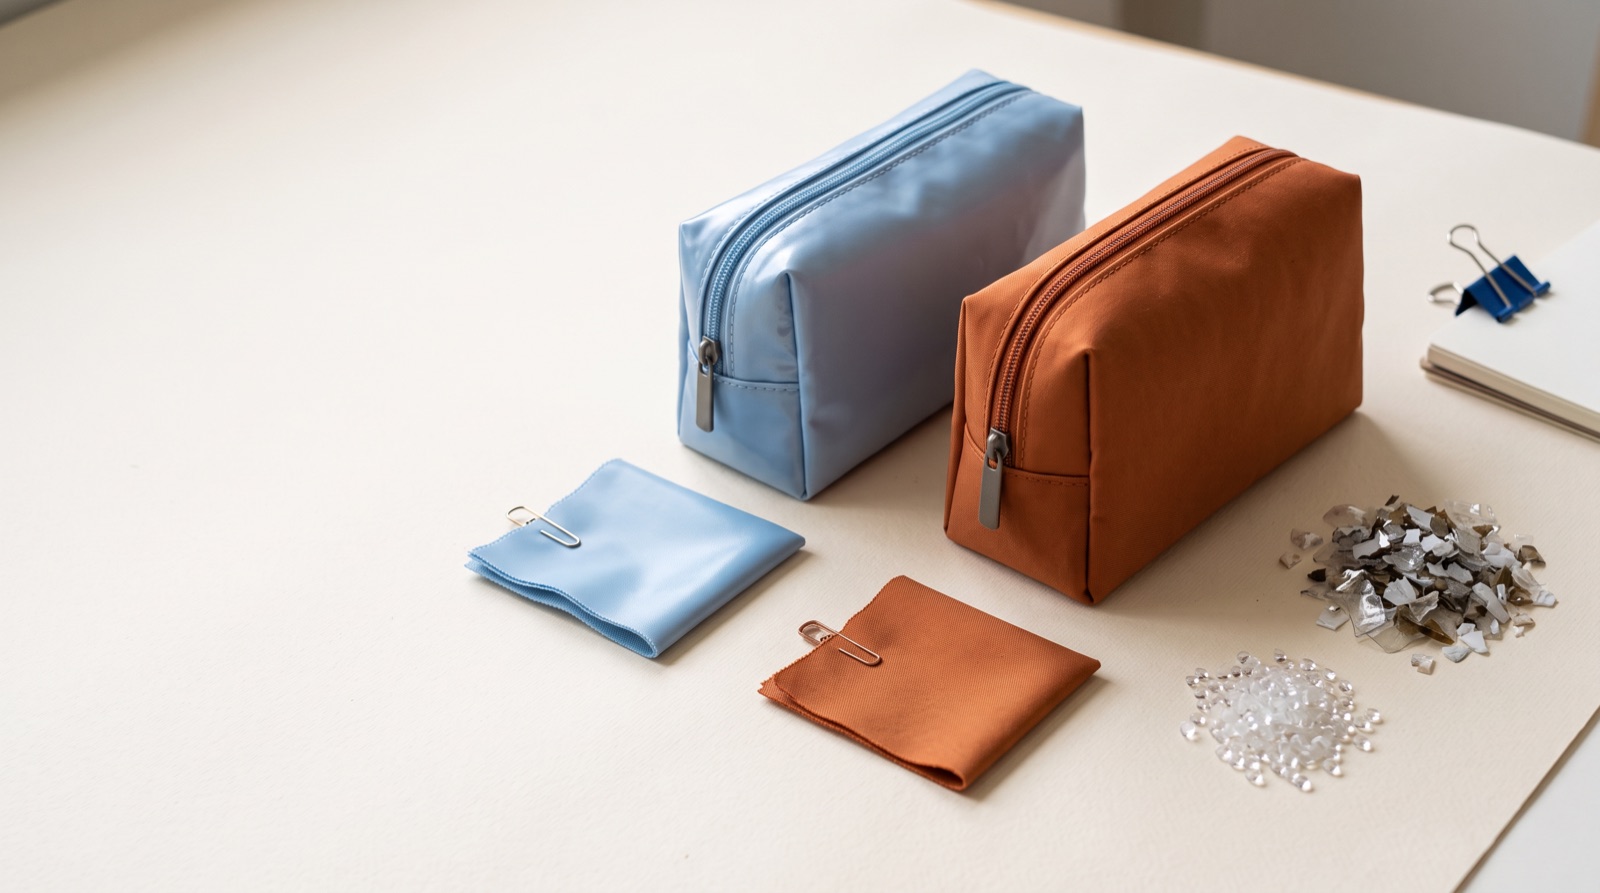
La PPS es distinta en naturaleza. Se fabrica con materiales de producción, en la línea de producción, por las personas que harán el pedido, usando el método de producción en cada operación, incluido el marcaje. Ese es todo su sentido, y por eso una PPS tarda más en producirse que una muestra que solo tiene que verse correcta.
Una vez arrancada la producción suele haber un primer artículo o control en línea contra la PPS aprobada, y una inspección final aleatoria antes del embarque — que es otra disciplina, tratada en cómo fijar un plan de inspección AQL.
Qué fija la PPS#
A diferencia de una muestra de desarrollo temprana, la PPS se fabrica con utillaje de producción, usando el lote de material, los herrajes y el método de construcción exactos previstos para la tirada. Una vez aprobada, se convierte en la referencia contra la que se mide cada unidad de producción — no el briefing original, no la primera muestra.
En la práctica eso significa que todo lo que difiera entre la PPS y el pedido es, por definición, una variable que nadie ha comprobado. Una cremallera sustituida «solo para la muestra», un forro sacado de otro lote, un logotipo aplicado a mano en vez de por el método de producción — cada uno de ellos traslada en silencio una decisión desde el punto de control hasta la propia tirada, que es el único sitio donde no se puede corregir barato.
Lo que una PPS debería dejar resuelto: las medidas contra la especificación y la tolerancia admitida en cada una; el lote real de material de exterior, forro y entretela; cada herraje tal y como se va a comprar; el estándar de color, firmado y no descrito; el método de marcaje, aplicado por producción; etiquetado, cuidado y marcado de origen; y el método de embalaje, incluida la bolsa o caja en la que viaja la pieza.
Qué no cubre#
Una PPS confirma construcción y especificación — no garantiza por sí sola la constancia a lo largo de toda la tirada. Para eso están los controles de calidad en línea durante el corte, la confección y la inspección final. Tratar la PPS como única puerta de calidad es una de las carencias más habituales en briefings que vienen de una relación de suministro menos estructurada.
Tampoco confirma nada de un componente que no estuviera en ella. Si se añade un segundo color después de la aprobación, ese color no ha pasado la puerta; si cambia el proveedor de cremalleras, la cremallera tampoco. Ambas cosas son corrientes, y ambas necesitan o una PPS nueva o una aceptación explícita y por escrito de que se asumen por confianza.
Y no confirma lo que exige el mercado. La documentación de cumplimiento, los informes de ensayo y las obligaciones de etiquetado son una vía paralela — véase documentos de cumplimiento para EE. UU. y la UE.
Cómo inspeccionarla bien#
Vale la pena ir despacio en la aprobación, porque lo que importa rara vez es lo que sale bien en foto. Recorra la pieza en un orden fijo en lugar de reaccionar a lo que llame la atención.
Medir antes de mirar. Tome todas las dimensiones de la ficha y anote la cifra real, no un apto o no apto. Una pieza con 4 mm de más en profundidad entra en la mayoría de tolerancias; los mismos 4 mm en una pieza que debe caber en un expositor, no. Y solo el número anotado le dice en cuál de los dos casos está.
Probar con carga. ¿La cremallera corre limpia con la pieza llena, y no solo vacía y plana? ¿Las costuras se asientan bien en las esquinas, donde se acumula el grosor del tejido? Una muestra que se porta bien sobre la mesa y agarrota al llenarse no ha sido probada.
Comprobar los puntos de referencia. ¿La posición del logotipo está medida desde un punto fijo — una costura, el final de una cremallera, la base — o se alineó a ojo sobre la muestra y por tanto se desviará a lo largo de la tirada? Esta sola pregunta evita buena parte de los rechazos de primer artículo.
Mirar por dentro. Márgenes de costura, el reverso de cualquier bordado, el acabado del forro donde encuentra la cinta de la cremallera. Ahí es donde antes se nota la diferencia entre una pieza de taller de muestras y una de producción.
Revisar etiquetas y embalaje. Contenido y posición de la etiqueta de cuidado, marcado de origen, código de barras y marcas de caja. Forman parte de la aprobación y son la parte que más a menudo se deja para después de ella. Nuestra nota sobre qué comprobar cuando llegan las primeras muestras recoge la secuencia completa.
Aprobar, rechazar y lo que hay que evitar#
Hay tres resultados honestos: aprobada, aprobada con correcciones especificadas, o rechazada con una segunda PPS requerida. El cuarto — aprobada de forma condicional, con la corrección descrita en un correo — es el que da problemas, porque la referencia con la que trabaja la línea es la muestra física, no la correspondencia.
Si se acepta una corrección sin una muestra nueva, hay que escribirla en la especificación y confirmarla, de modo que la PPS aprobada más la enmienda escrita formen juntas la referencia. Cualquier cosa por debajo significa que la línea fabrica a partir de la muestra que tiene, y la muestra que tiene está mal.
Aprobar de forma condicional — «el color de la cremallera lo arreglamos en producción» — es como un programa acaba con una segunda ronda que no había presupuestado. Casi siempre sale más barato fabricar una muestra más que aceptar una variable sin controlar.
Firme y conserve una contramuestra. La pieza aprobada debería precintarse, etiquetarse con la fecha y la revisión de especificación, y guardarse una por cada parte. Esa muestra precintada es contra la que mide después un inspector, y un programa sin ella discute de memoria.
Qué significa para el calendario#
La aprobación de la PPS es una puerta, y todo lo posterior se planifica desde ahí. Una muestra que pasa una semana sin aprobar mueve la entrega una semana — la línea no está esperando con paciencia, está comprometida con otro trabajo mientras tanto.
El plazo de material corre normalmente antes de la PPS y no después, porque una PPS fabricada con materiales de producción exige que esos materiales estén en casa. Por eso la respuesta honesta a «cuánto tarda esto» es más larga que la cifra de producción sola, como explicamos en cuánto tarda un pedido de bolsas a medida.
Cuando la fecha de lanzamiento es fija, lo útil es programar la revisión de la PPS como una cita reservada con una persona designada para aprobar, en lugar de como algo que ocurre cuando llega el paquete. La puerta solo es tan rápida como quien la custodia.
Por qué importa para las reposiciones#
Una PPS firmada, junto con una ficha técnica documentada, es lo que permite a una marca reponer con confianza — con nosotros o, si hace falta, con otro fabricante. El entregable real es una especificación fijada y repetible, no la primera muestra que quedó bien.
Esa especificación es además lo que protege el diseño comercialmente. Una construcción que solo existe como una muestra aprobada en una fábrica es más difícil de defender y de mover — nuestra nota sobre cómo proteger su diseño al trabajar con una fábrica cubre el resto.
Para compradores que vienen de una relación de suministro menos estructurada, esta etapa puede parecer un retraso antes de que empiece el trabajo de verdad. El marco más útil es que es el último punto en el que los cambios todavía son baratos. Después de él, cada corrección es un coste de retrabajo, un retraso, o una concesión aceptada porque la fecha de embarque no se va a mover.